उत्पादों
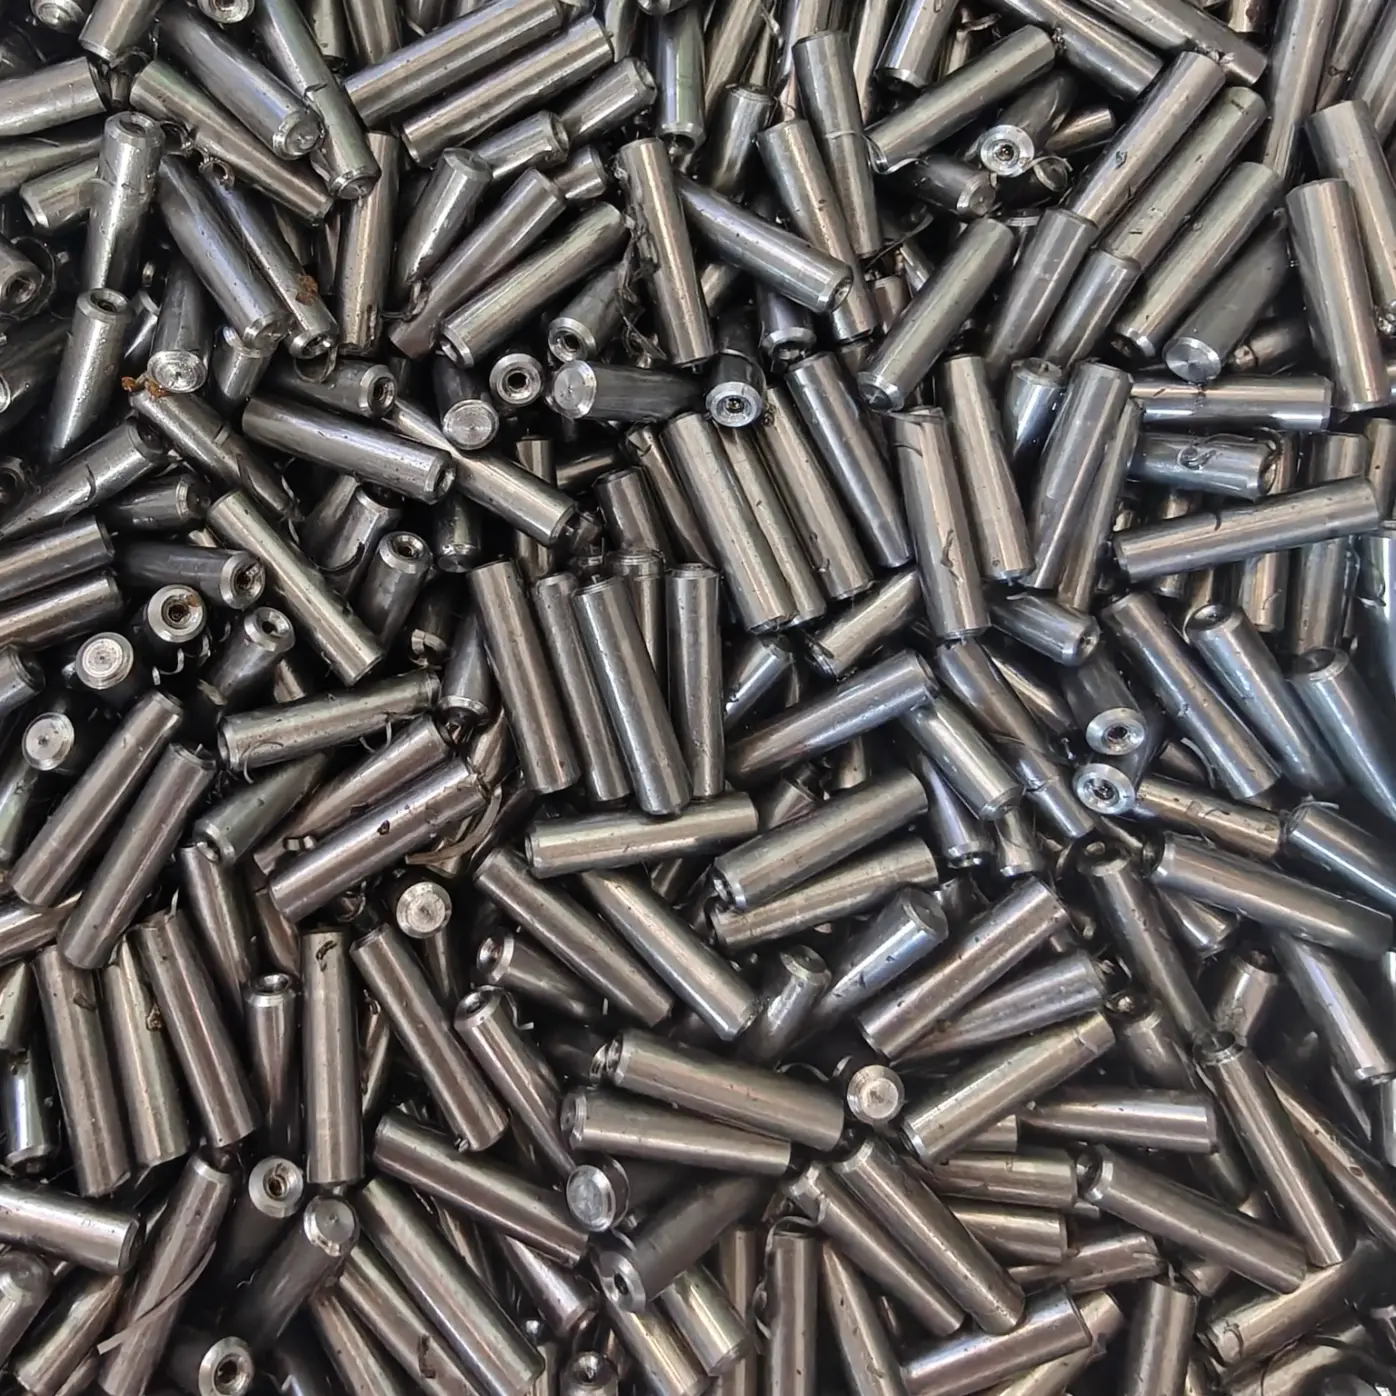
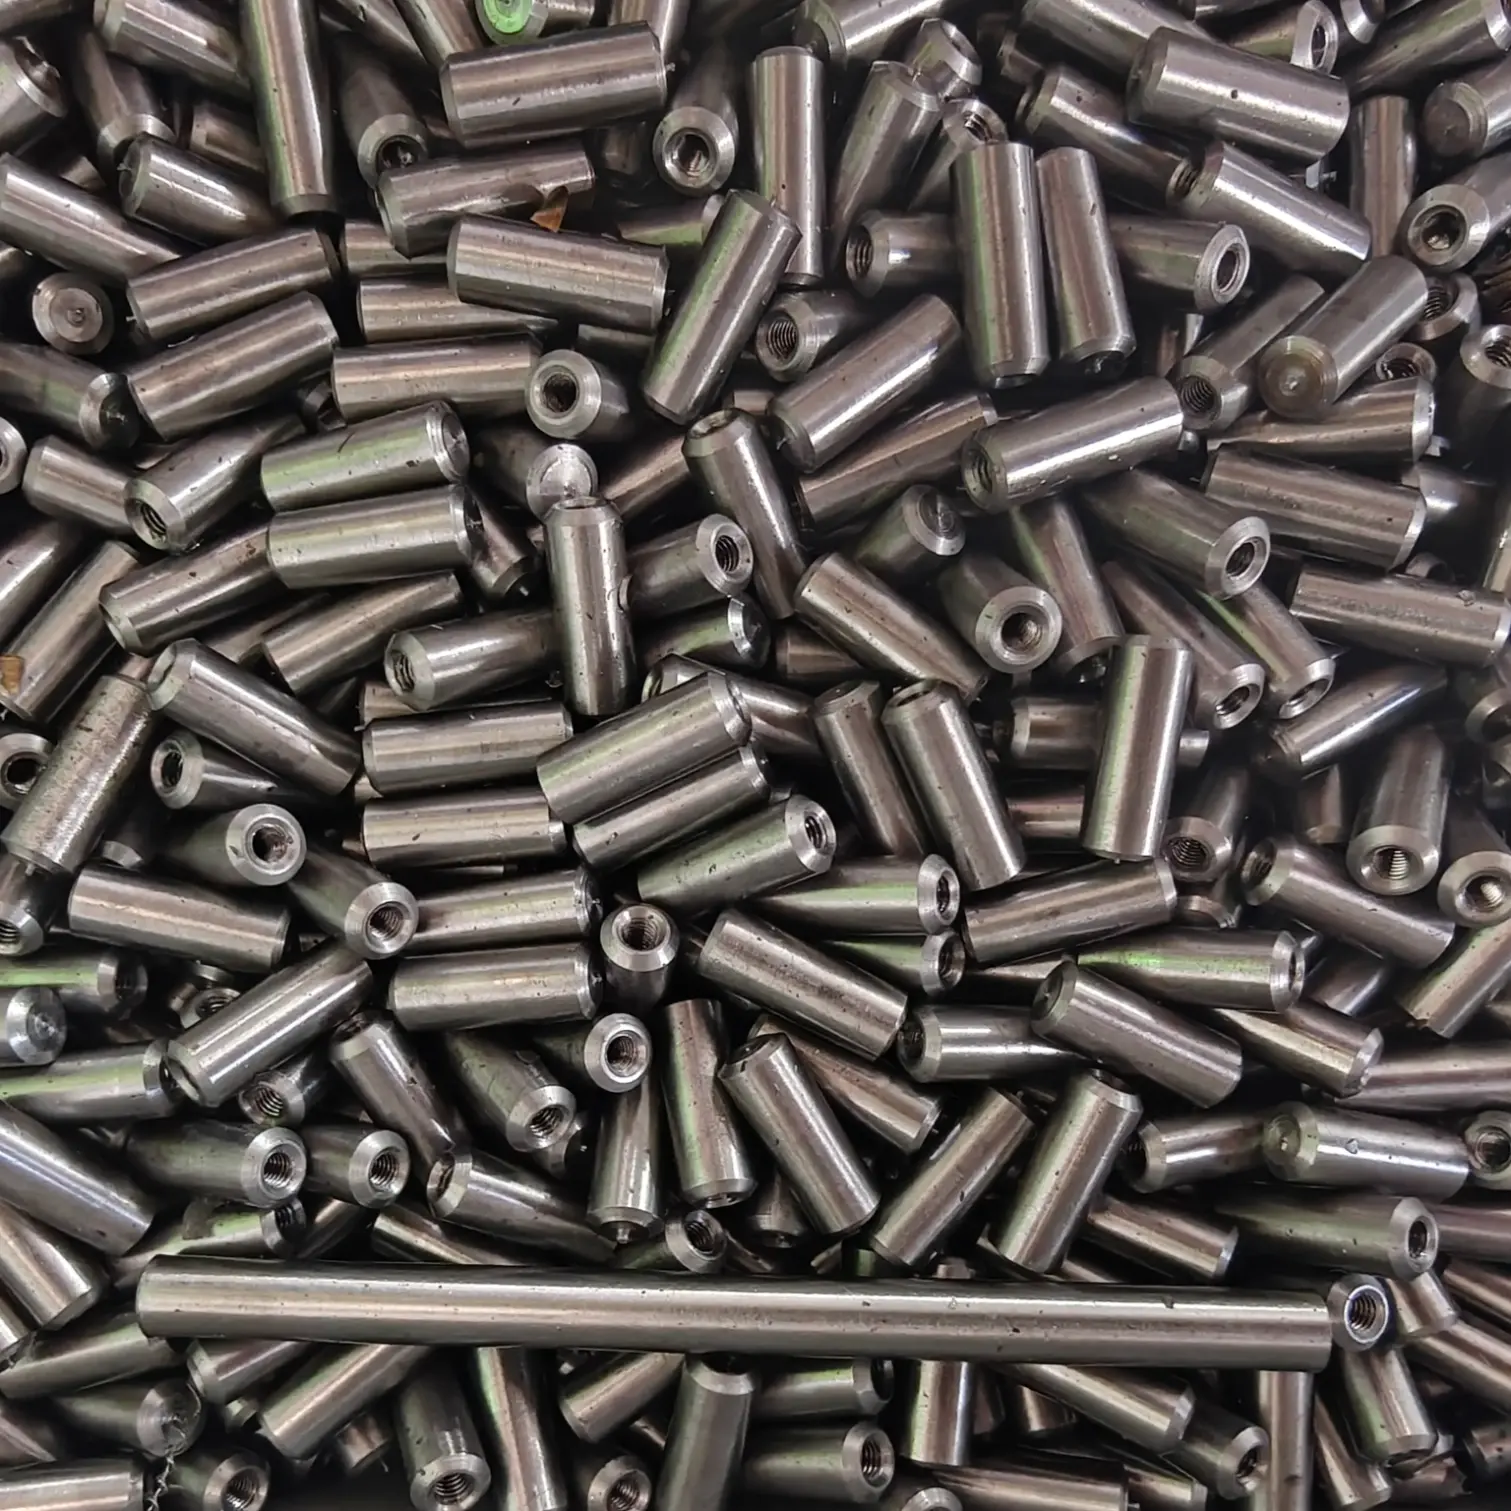
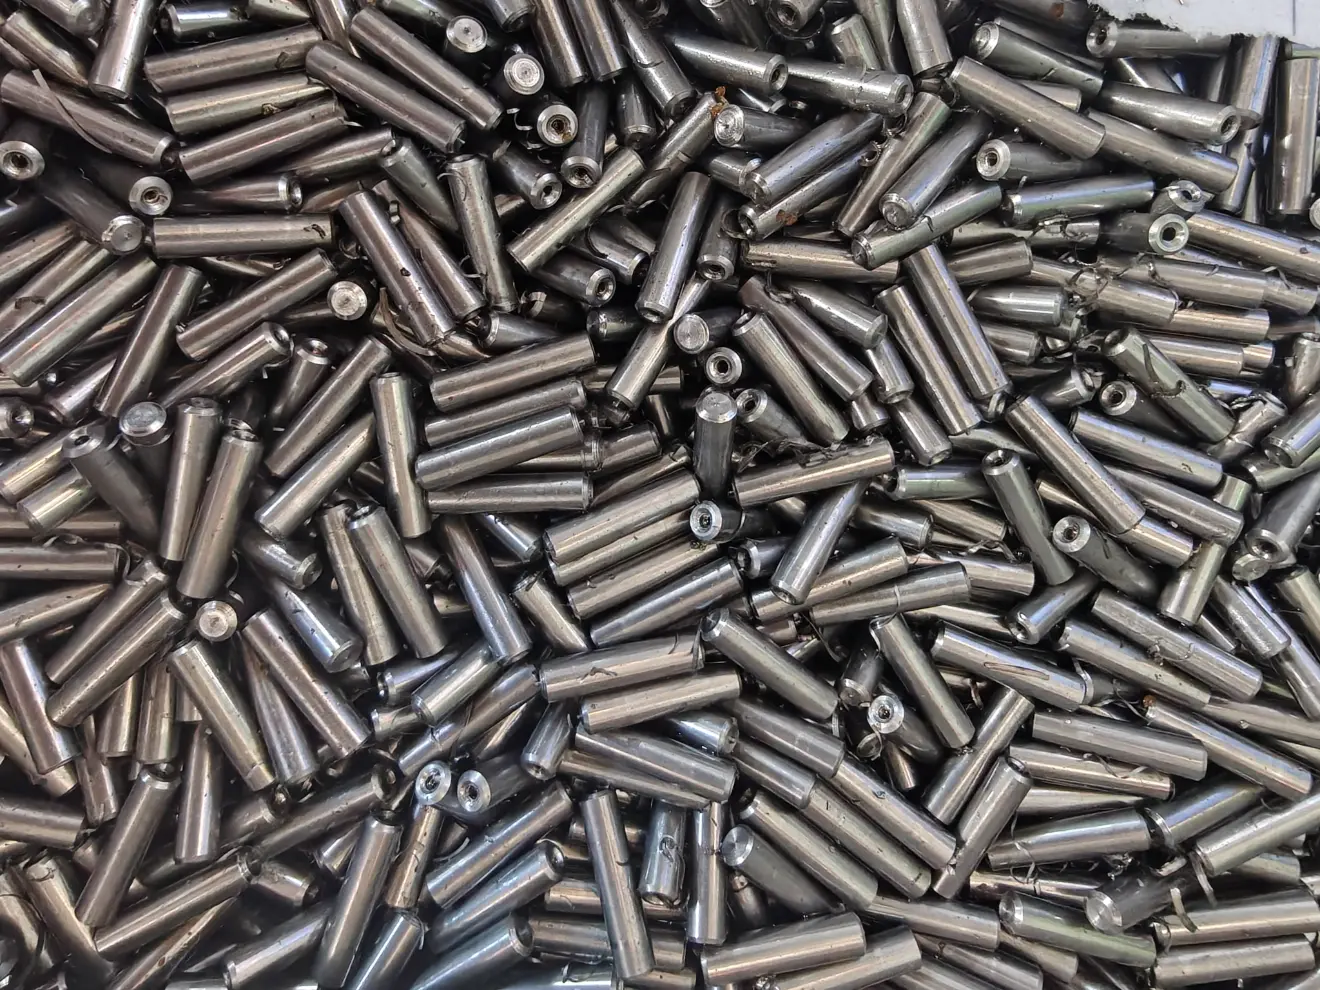
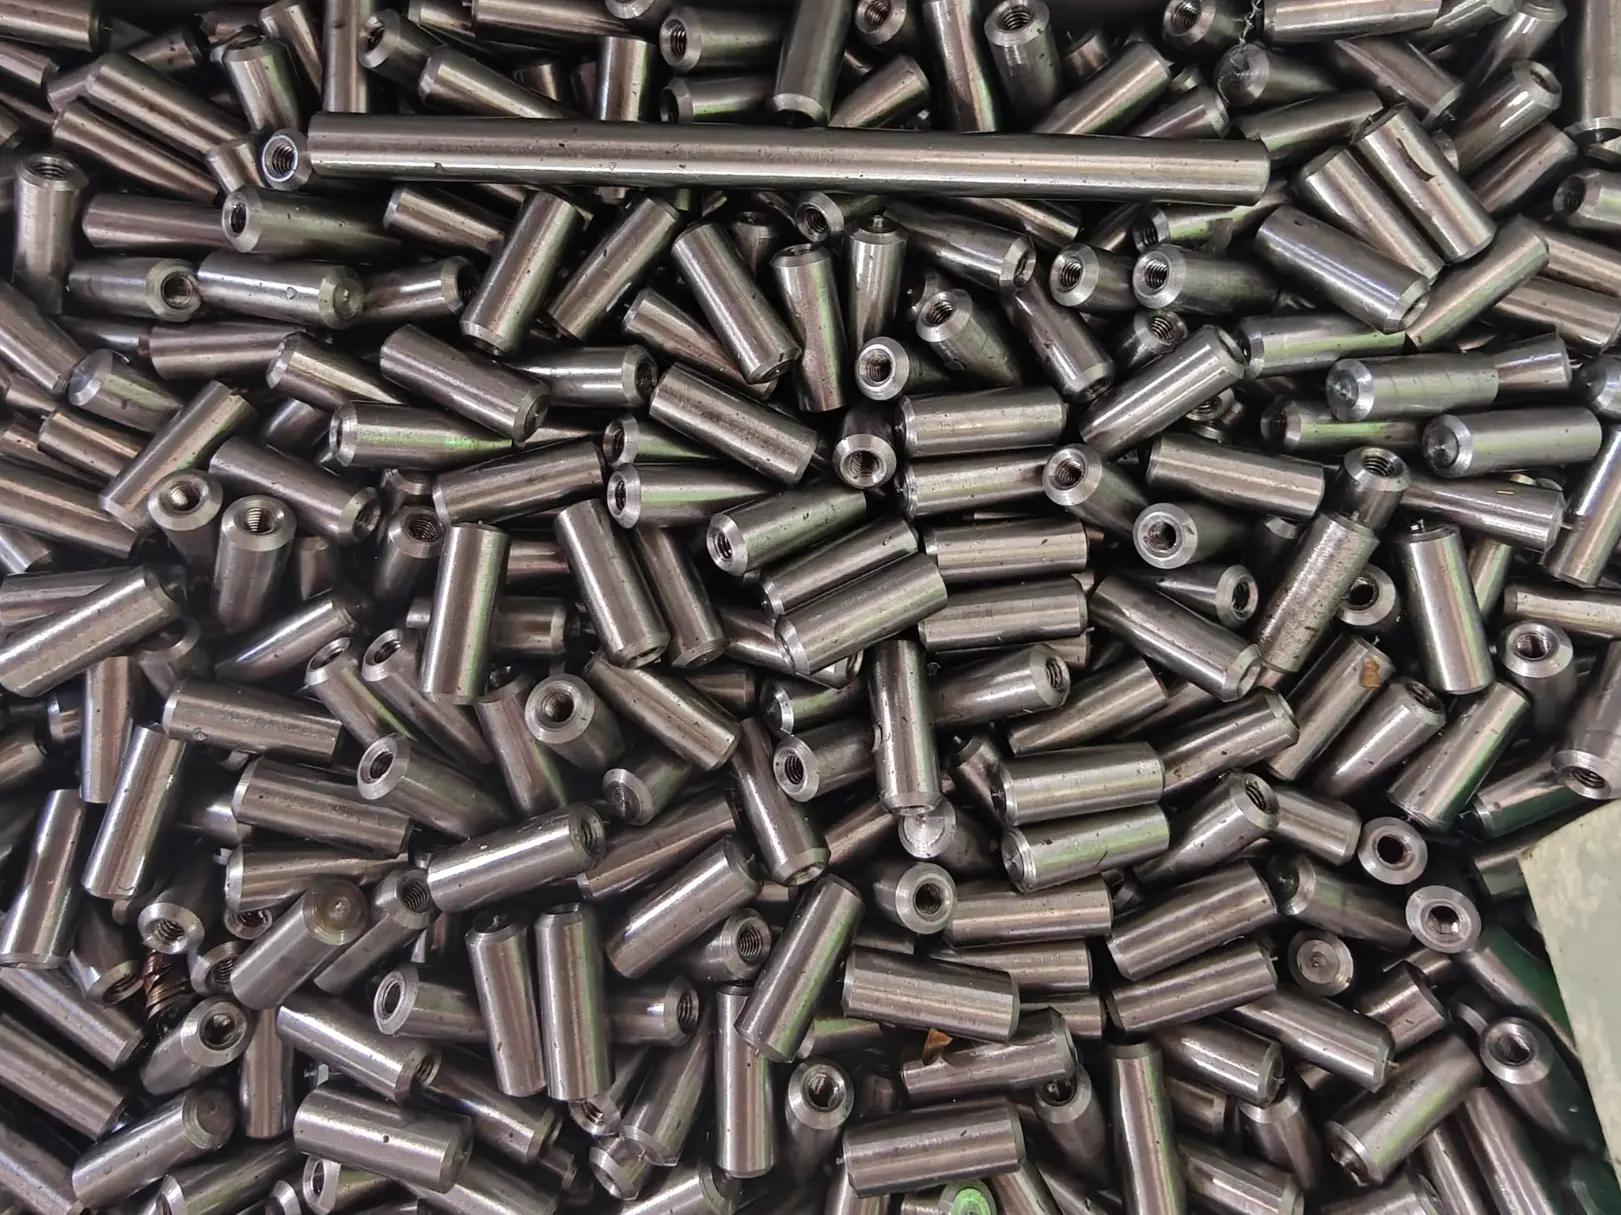
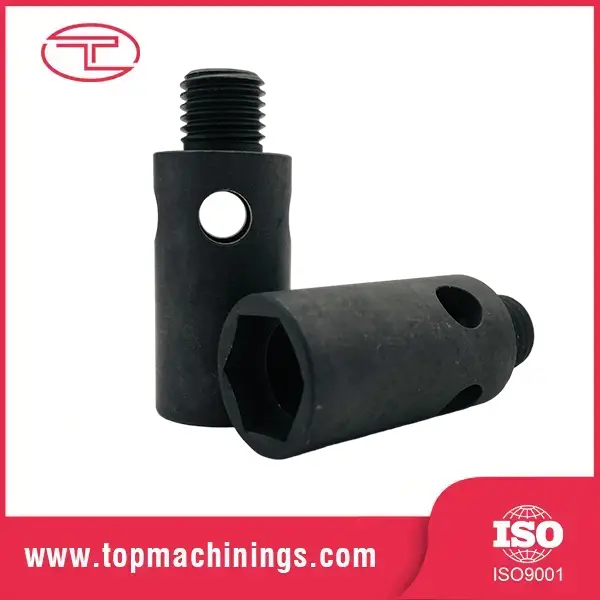
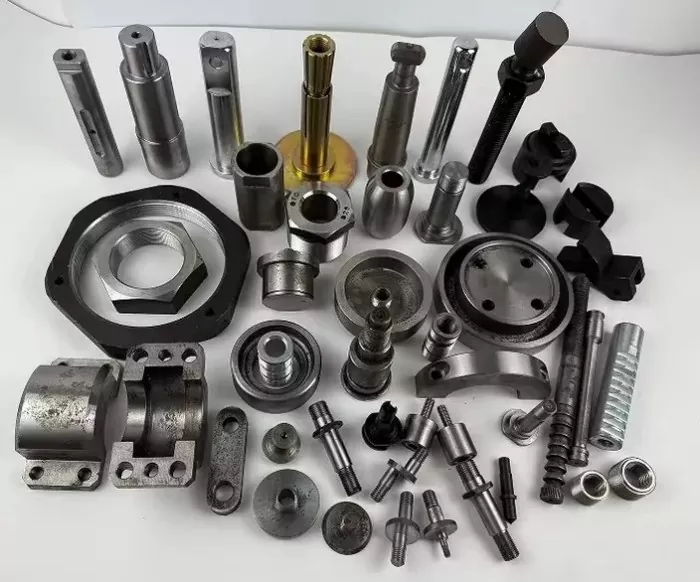
आंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन
  • आंतरिक धागे के साथ सटीक मशीनीकृत धातु पिनआंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन
  • आंतरिक धागे के साथ सटीक मशीनीकृत धातु पिनआंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन

आंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन

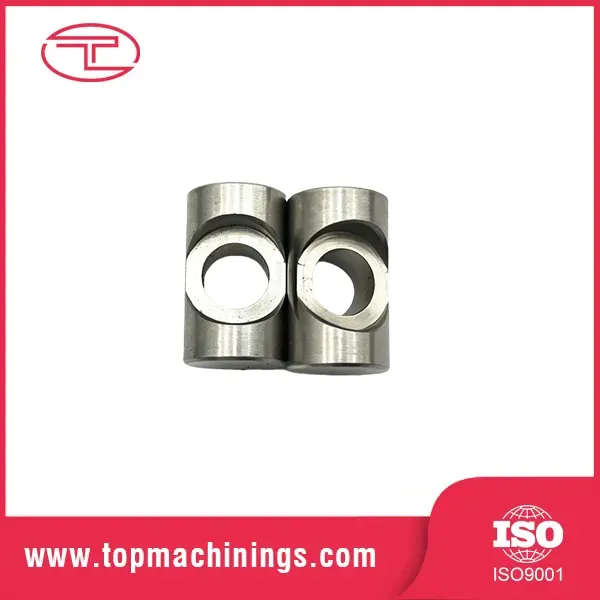
तुओयुआन मेटल अपने चीन संयंत्र में आंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन का उत्पादन करता है, जो एम2 से एम12 से 6एच श्रेणी तक ब्लाइंड बोरों को टैप करता है और पिन व्यास को ±0.005 मिमी तक रखता है। प्रेषण से पहले शैंक और टैप किए गए बोर के बीच की सघनता को सीएमएम पर जांचा जाता है। टैप किए गए बोर और बाहरी व्यास के बीच की दीवार की मोटाई हमारे उद्धरण देने से पहले तय हो जाती है। 3-5 दिनों में नमूने, और एक प्रथम-लेख रिपोर्ट उनके साथ यात्रा करती है।
    रेटिंग: 5.0
    (रेटिंग गिनती: 1)

    तुओयुआन धातुआंतरिक धागे के साथ सटीक मशीनीकृत धातु पिन का एक चीन निर्माता है, एक ऐसा हिस्सा जो दो-भाग वाली असेंबली को धातु के एक टुकड़े से बदल देता है। एक लोकेटिंग डॉवेल और एक अलग नट एक टैप किया गया पिन बन जाता है, जो लाइन से एक ढीले घटक को हटा देता है और असेंबली ड्राइंग से एक कदम दूर हो जाता है। वह बचत एक हिस्से पर दो कार्य करती है, इसलिए बोर और बाहरी व्यास के बीच की दीवार को शुरू से ही सही आकार देना होगा। हम उद्धृत करने से पहले इसकी समीक्षा करते हैं और उसी लेथ पर टैप करते हैं जो पिन को घुमाता है।

    प्रमुख लाभ

    ·दो कार्य, एक भाग - पिन लोकेट हो जाता है और टैप किया गया बोर चिपक जाता है। असेंबलर एक डॉवेल, एक नट और एक वॉशर के बजाय एक घटक को संभालते हैं, जो लाइन को छोटा करता है और खोए हुए हिस्से के जोखिम को हटा देता है।

    ·पिन व्यास ±0.005 मिमी तक - जहां बीयरिंग फिट की आवश्यकता होती है, वहां स्थित व्यास को h6 या h7 में बदल दिया जाता है, और अनुरोध पर गेज सेट में आपूर्ति की जाती है।

    ·मानक के रूप में 6H थ्रेड - अनुरोध पर उपलब्ध 4H या 5H के साथ ब्लाइंड बोर को 6H पर टैप किया जाता है, और प्रत्येक महत्वपूर्ण लॉट को प्लग और नो-गो गेज के साथ मापा जाता है।

    ·एकाग्रता 0.02 मिमी - टैप किए गए बोर और लोकेटिंग व्यास को एक ही सेटअप में मशीनीकृत किया जाता है, इसलिए उनके बीच रनआउट 0.02 मिमी पर रहता है।

    ·उद्धरण से पहले दीवार की मोटाई की जांच की जाती है - हम आपके बोल्ट लोड के लिए धागे और बाहरी व्यास के बीच के अनुभाग की गणना करते हैं, और धागे की गहराई को चुपचाप कम करने के बजाय व्यास बढ़ाते हैं।

    ·धागे की गहराई मापी गई, अनुमानित नहीं - एक नल जो जल्दी नीचे आ जाता है वह अभी भी बाहर से ठीक दिखता है। गहराई को कार्य संख्या के विरुद्ध मापे गए मान के रूप में दर्ज किया जाता है।

    · मिलान किए गए बोल्ट, नट और पिन - क्योंकि एक ही दुकान फास्टनरों का निर्माण करती है, मेटिंग बोल्ट सेट को एक ही थ्रेड क्लास में उद्धृत किया गया है, इसलिए आप लाइन पर दो आपूर्तिकर्ताओं की सहनशीलता का मिलान नहीं कर रहे हैं।

    विशिष्टताएँ और रेटिंग

    वस्तु मानक पेशकश
    सामग्री 303, 304, 316 स्टेनलेस; 4140 मिश्र धातु इस्पात; पीतल; अल्युमीनियम
    पिन व्यास 2 मिमी - 40 मिमी (अनुरोध पर h6 / h7)
    पिन की लंबाई 5 मिमी - 300 मिमी
    टैप किया गया बोर एम2 - एम12 मीट्रिक; अनुरोध पर यूएनसी/यूएनएफ
    धागा वर्ग 6H मानक; अनुरोध पर 4H/5H
    धागे की गहराई 3x नाममात्र व्यास तक
    आयामी सहिष्णुता ±0.01मिमी मानक; चयनित सुविधाओं पर ±0.005मिमी
    एकत्रीकरण पिन व्यास और टैप किए गए बोर के बीच 0.02 मिमी
    सतही समापन रा 0.4 - 1.6 µm मशीनीकृत के रूप में
    उष्मा उपचार अनुरोध पर हार्डनिंग, केस हार्डनिंग या नाइट्राइडिंग के माध्यम से
    सतह का उपचार निष्क्रियता, काला ऑक्साइड, जस्ता या निकल चढ़ाना
    निरीक्षण प्लग एंड नो-गो गेज, थ्रेड डेप्थ गेज, सीएमएम


    थ्रेड एंगेजमेंट संदर्भ

    बोल्ट के आकार के मुकाबले दीवार की मोटाई की जांच करते समय हम कामकाजी आंकड़ों का उपयोग करते हैं। मूल सामग्री में मान न्यूनतम हैं, थ्रेड गहराई नहीं।


    बोल्ट का आकार न्यूनतम संलग्नता - स्टील न्यूनतम संलग्नता - पीतल/एल्यूमीनियम
    एम3 4.5 mm 6 मिमी
    एम 4 6 मिमी 8 मिमी
    एम5 7.5 मिमी 10 मिमी
    एम6 9 मिमी 12 मिमी
    एम8 12 मिमी 16 मिमी
    एम10 15 मिमी 20 मिमी


    टैपिंग, हार्डनिंग और फ़िट नोट्स

    तीन चीजें तय करती हैं कि आंतरिक धागे के साथ एक सटीक मशीनीकृत धातु पिन सेवा प्रदान करती है या नहीं: जुड़ाव की गहराई, बोर के चारों ओर की दीवार, और जहां सख्त होना होता है।

    सगाई की गहराई:

    सामान्य नियम स्टील में नाममात्र बोल्ट व्यास का एक से डेढ़ गुना और नरम मिश्र धातुओं में दो गुना के करीब है। एक छोटे पिन पर जो छोटी दीवार छोड़ता है, इसलिए हम बाहरी व्यास को बढ़ाते हैं, बोर को छोटा करते हैं या एक मजबूत सामग्री निर्दिष्ट करते हैं।

    एक भाग, दो सहनशीलता :

    पिन का व्यास लोकेटिंग फिट के लिए h6 या h7 का अनुसरण करता है जबकि बोर एक थ्रेड क्लास का अनुसरण करता है। दोनों को निरीक्षण योजना में सूचीबद्ध किया गया है और पहले लेख में दर्ज किया गया है।

    ब्लाइंड टैपिंग और चिप हटाना:

    हम चिप रूम को छोड़ने के लिए धागे की गहराई से अधिक गहराई तक ड्रिल करते हैं और एक सर्पिल-बांसुरी नल का उपयोग करते हैं ताकि स्वार्फ़ छेद से वापस बाहर आ जाए। उस भत्ते पर कंजूसी करना सामान्य कारण है कि आखिरी धागा अधूरा हो जाता है।

    टैप करने से पहले सख्त होना:

    कठोर हिस्सों पर हम मशीन लगाते हैं, सख्त करते हैं और फिर खत्म करते हैं, सख्त करने के बाद टैप करते हैं जहां ज्यामिति अनुमति देती है। यह कंधे में दरार पैदा करने वाले तनाव राइजर को दूर करता है।

    थ्रेड प्रविष्टि और गड़गड़ाहट:

    प्रविष्टि को मशीन पर चैम्फर्ड किया गया है। वहां एक गड़गड़ाहट हाथ से शुरू होने वाले बोल्ट को रोक देती है और आपकी लाइन पर असेंबली समय को बढ़ा देती है।

    इन पिनों का उपयोग कहां किया जाता है

    · फिक्सचर और टूलींग लोकेटर जहां पिन स्थिति निर्धारित करता है और बोर क्लैंप स्क्रू लेता है

    · अंतिम फ्लोट सेट करने के लिए हिंज और पिवट पिन को केंद्र के माध्यम से बोल्ट किया गया

    · तंग जगहों के लिए पुल-आउट प्रावधान के साथ डॉवल्स को संरेखित करें

    · कृषि और निर्माण मशीनरी पर लिंकेज और क्लीविस पिन

    · स्टैंडऑफ़ और स्पेसर जो एक पैनल को पकड़ते हैं और दूर की ओर से एक फास्टनर लेते हैं

    · गाइड पिन जहां एक टैप किया हुआ सिरा एक निष्कर्षण उपकरण रखता है


    ग्राहक मामला: पोलैंड में फार्म मशीनरी बिल्डर

    पोलैंड में एक कृषि मशीनरी निर्माता के खेत में एक सीज़न के बाद कंधे पर एक लिंकेज पिन टूट गई थी। इसका कारण M8 टैप किए गए बोर और कठोर हिस्से पर पिन के बाहरी व्यास के बीच 1.2 मिमी की दीवार थी। हमने बाहरी व्यास को 1.5 मिमी तक बढ़ाया, टैपिंग से पहले हार्डनिंग को आगे बढ़ाया, और स्ट्रेस रिसर को हटाने के लिए थ्रेड एंट्री को चैम्फर किया। संशोधित पिन ने बिना किसी असफलता के अपने परीक्षण बेड़े में दो सीज़न पूरे किए।

    उनके खरीदार ने टिप्पणी की: "दरार दूर हो गया है और हिस्से की कीमत हमारी अपेक्षा से कम हो गई है, जो हमारे अनुभव में असामान्य है।"

    भाग कहाँ बनाया गया है

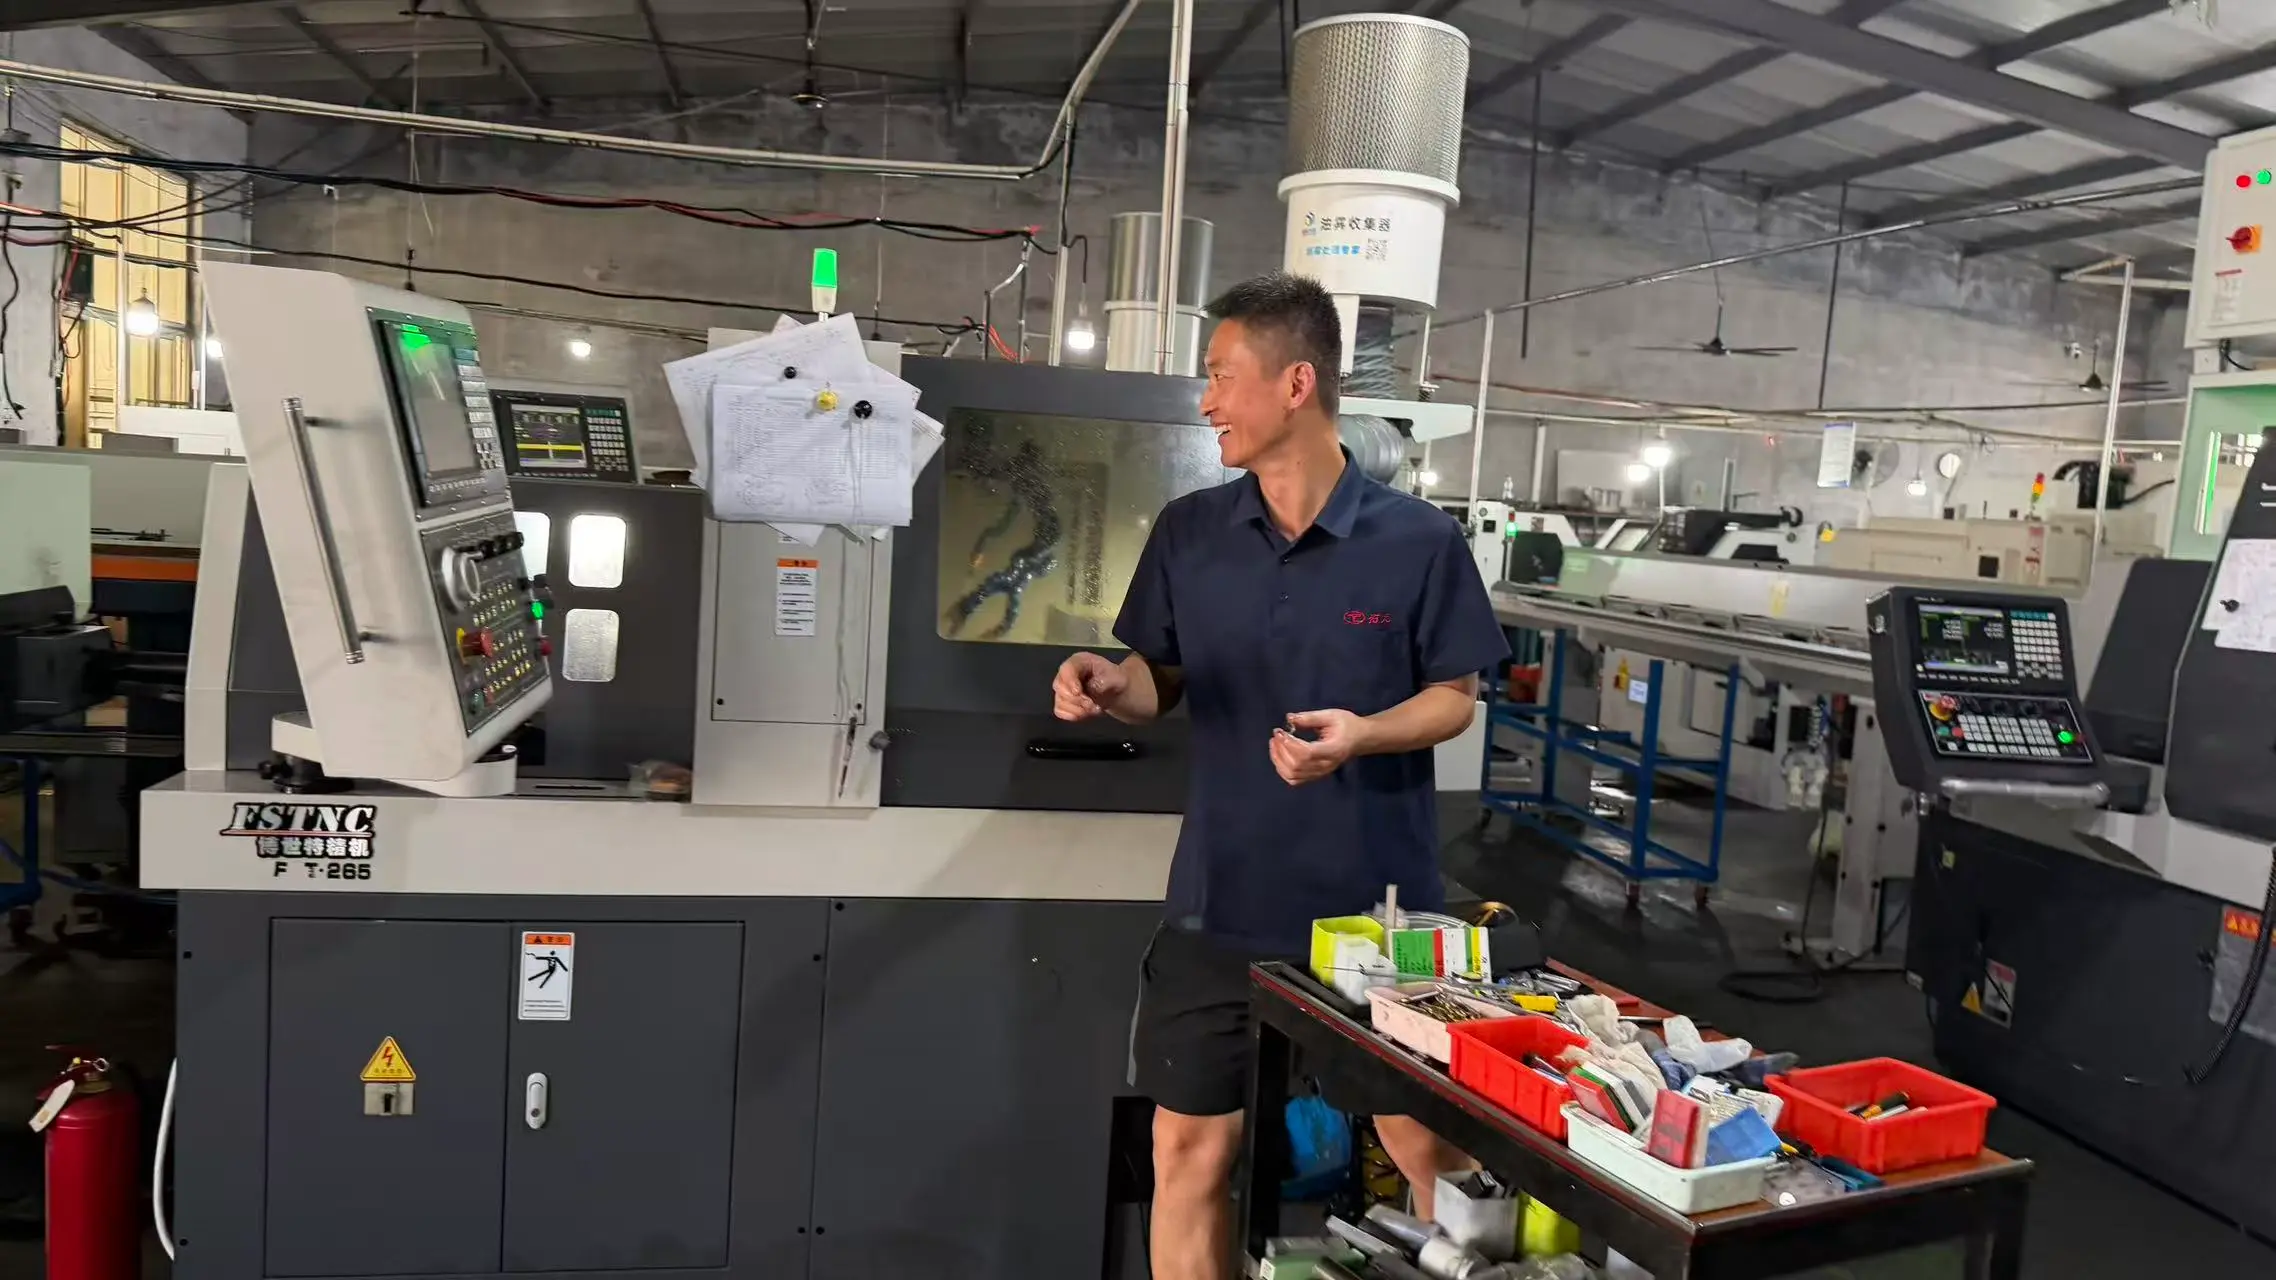
    आंतरिक धागे के साथ प्रत्येक सटीक मशीनीकृत धातु पिन को जिमो जिले, क़िंगदाओ में एक कारखाने में घुमाया, टैप किया और निरीक्षण किया जाता है।


    · उपकरण - ईआरपी नियंत्रण के तहत चलने वाले 20 उच्च गति परिशुद्धता वाले सीएनसी लेथ, 5 मशीनिंग केंद्र और 30 स्वचालित लेथ।


    · फ़ुटप्रिंट - इन-हाउस हीट ट्रीटमेंट, प्लेटिंग और पैसिवेशन लाइनों के साथ 5,000 वर्ग मीटर की कार्यशाला।


    · प्रक्रिया क्रम - बार कट - टर्निंग - ड्रिलिंग और टैपिंग - जहां आवश्यक हो वहां सख्त करना - फिनिशिंग - गेजिंग - निरीक्षण - पैकिंग।


    · गुणवत्ता प्रणाली - आईएसओ 9001, अनुरोध पर एसजीएस या टीयूवी तृतीय-पक्ष निरीक्षण के साथ।


    · क्षमता - वार्षिक उत्पादन 100 मिलियन सटीक धातु भागों से अधिक है, और दोहराए जाने वाले कार्यक्रमों के लिए निर्धारित स्टॉक रखा जाता है।

    प्रेषण और पैकिंग नोट्स

    धागा वह हिस्सा है जो पारगमन में सबसे पहले प्रभावित होता है, और एक क्षतिग्रस्त प्रविष्टि आपकी लाइन पर असेंबली समय में बदल जाती है।

    M10 तक के आकार के धागों को प्लास्टिक कैप के साथ बंद किया जाता है, और प्रत्येक टुकड़े को जंग-निवारक फिल्म में पैक किया जाता है

    कठोर और प्लेटेड लॉट को नंगे स्टील से अलग करके पैक किया जाता है ताकि एक दस्तक से सतह चिप न सके

    छोटे व्यास कम्पार्टमेंट ट्रे में चले जाते हैं, जिससे गिनती सटीक रहती है और थ्रेड-ऑन-थ्रेड संपर्क को रोका जा सकता है

    डिब्बों पर भाग संख्या, मात्रा और ताप संख्या का लेबल लगाया जाता है, और सामग्री प्रमाणपत्र पहले कार्टन के अंदर जाता है

    भारी खेप लकड़ी के बक्सों में नमी अवरोध के साथ, पट्टियों से बंधी और समुद्री माल ढुलाई के लिए कोने से संरक्षित करके भेजी जाती है


    अक्सर पूछे जाने वाले प्रश्न

    Q1: क्या आप कठोर ग्रेड में आंतरिक धागे के साथ एक सटीक मशीनीकृत धातु पिन बना सकते हैं?

    उत्तर: हाँ. हम मशीन बनाते हैं, सख्त करते हैं और फिर खत्म करते हैं, और जहां डिजाइन अनुमति देता है हम सख्त होने के बाद टैप करते हैं। कठोरता और बोल्ट लोड भेजें और हम आवश्यक दीवार की मोटाई की पुष्टि करेंगे।


    Q2: ब्लाइंड बोर पर आप किस धागे की गहराई की गारंटी दे सकते हैं?

    उत्तर: अधिकांश आकारों में तीन गुना नाममात्र व्यास तक का पूरा धागा, प्रति ड्राइंग पुष्टि की गई। ड्रिल की गई गहराई को हमेशा धागे की गहराई से अधिक गहरा सेट किया जाता है ताकि अंतिम मोड़ पूरा हो जाए।


    Q3: क्या आप शैंक और टैप किए गए बोर दोनों पर सहनशीलता रखते हैं?

    उत्तर: हाँ. जहां आवश्यक हो वहां शैंक को h6 या h7 में बदल दिया जाता है और बोर को मानक के रूप में 6H पर रखा जाता है, दोनों मान प्रथम-लेख रिपोर्ट में दर्ज किए जाते हैं।


    Q4: न्यूनतम ऑर्डर और लीड समय क्या है?

    ए: MOQ व्यास और सामग्री पर निर्भर करता है; दोनों की पुष्टि उद्धरण से की जाती है। नमूने 3 से 5 दिनों में और उत्पादन लॉट 10 से 15 कार्य दिवसों में भेजे जाते हैं।


    Q5: क्या आप पिन के साथ मेटिंग बोल्ट की आपूर्ति कर सकते हैं?

    ए: हम कर सकते हैं. क्योंकि एक ही दुकान फास्टनरों का निर्माण करती है, हम मिलान किए गए बोल्ट सेट को एक ही धागे के वर्ग में उद्धृत करते हैं, इसलिए आंतरिक धागे के साथ एक सटीक मशीनीकृत धातु पिन और उसका बोल्ट एक मिलान जोड़ी के रूप में आते हैं।

    जांच भेजें
    संपर्क सूचना
    • पता

      ज़िशानकियान गांव, हुआनशीउ स्ट्रीट, जिमो जिला, क़िंगदाओ शहर, शेडोंग प्रांत, चीन

    • टेलीफोन

      +86-13969766216

    परिशुद्धता से बने भागों, परिशुद्धता मशीनिंग घटकों, सीएनसी मशीनीकृत घटकों, या मूल्य सूची के बारे में पूछताछ के लिए, कृपया अपना ईमेल हमें छोड़ दें और हम 24 घंटों के भीतर आपसे संपर्क करेंगे।
    रेटिंग:
    5.0
    X
    हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
    अस्वीकार करनास्वीकार करना